


Yupqa devorli naycha uchun markaziy torna stanogi
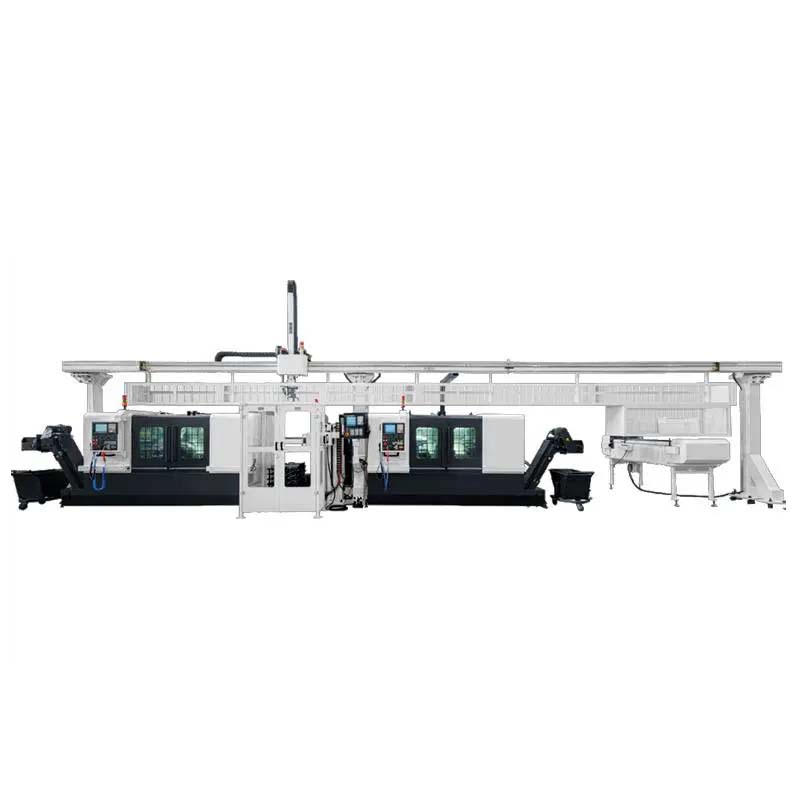
Yupqa devorli quvur va quvur qismlari
Texnologik yechim
1. Yupqa devorli silindrsimon qismlarni qayta ishlash jarayonini tahlil qilish
Yupqa devorli naycha va naycha qismlari har doim ishlov berishda qiyin nuqta bo'lib kelgan. Masalan: neft mashinalari burg'ulashda ishlatiladigan teshuvchi uskunaning teshuvchi qurol korpusi, quduq osti amortizatorining ichki va tashqi qobig'i, moy nasosi himoyachisining ichki va tashqi qobig'i, bosma mashinalarining bosma barabani, to'qimachilik mashinalarining yigiruvchi barabani, uzatish mashinalari, konveyer rolik, quduq osti burg'ulash va portlatish uskunalari.
Tashqi g'ilof va boshqalar, albatta, harbiy yoki fuqarolik o'qlarining snaryadlarini ham o'z ichiga oladi.
1.1 Oddiy qismlar
Teshuvchi qurolning tuzilishi: teshuvchi qurolning asosiy komponentlari qurol korpusi, qurol kallagi, qurol dumi, markaziy bo'g'in, portlatish aksessuari, muhrlovchi halqa va patron ushlagichidir. Otish qurolining asosiy ishlash talablari. Shakllangan energiya perforatorining asosiy tayanch qismi sifatida perforator qurolining eng asosiy ishlashi uning mexanik mustahkamligidir. Faqat uning mexanik xususiyatlari qondirilganda, shakllangan energiya perforatoriga quduq osti teshilishi paytida imkoniyat va xavfsizlik kafolatlanishi mumkin.
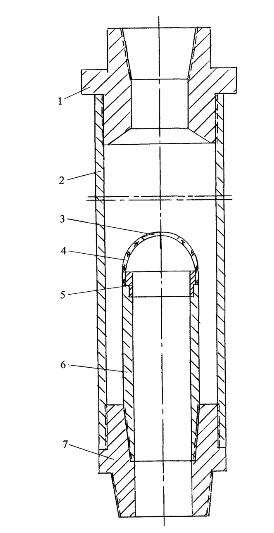
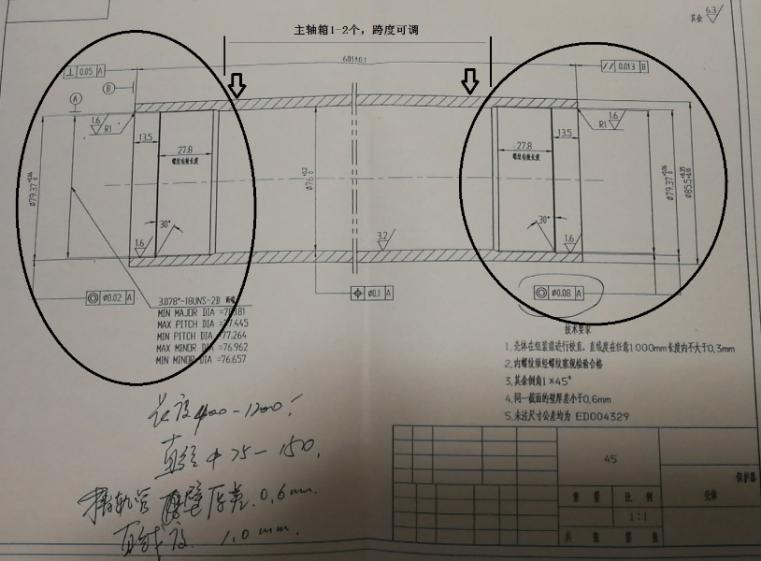
Yog 'nasosi himoyachisi
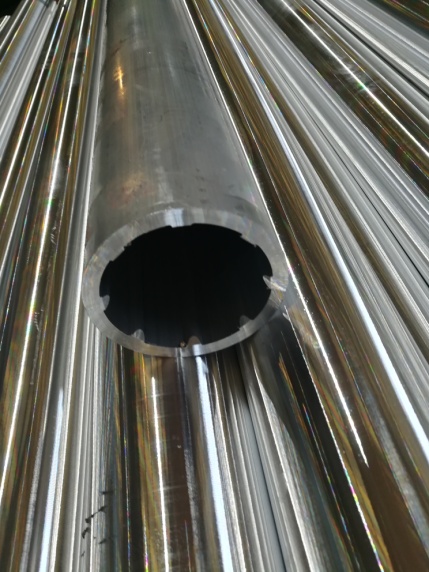
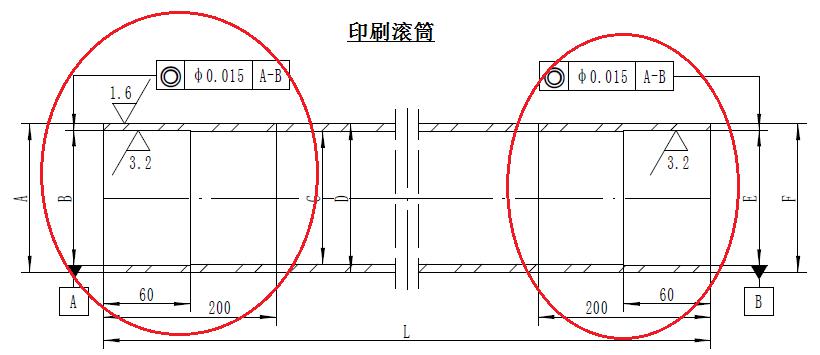
Bosma silindr
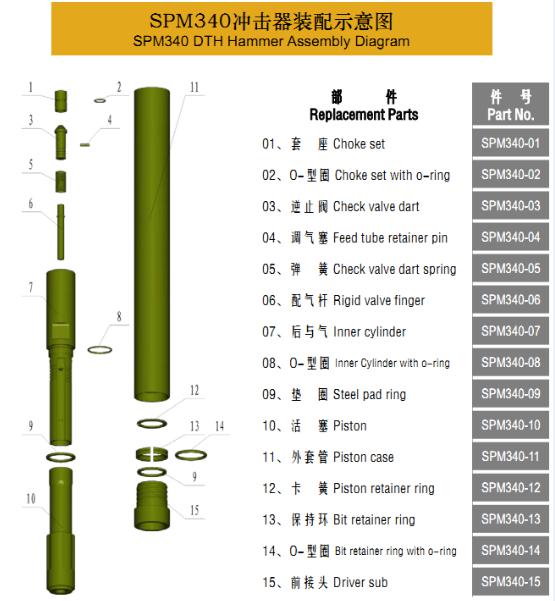
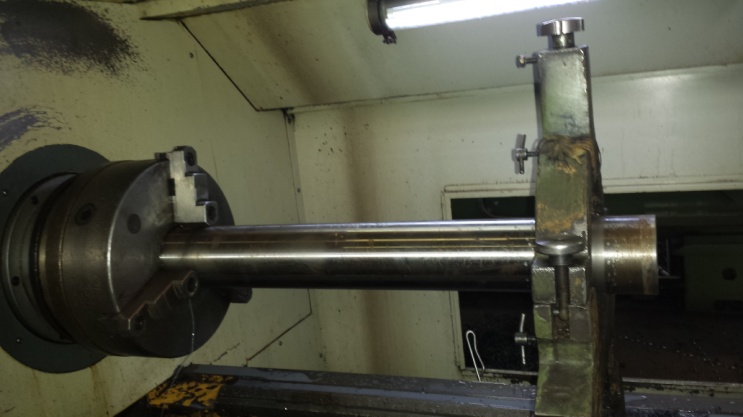
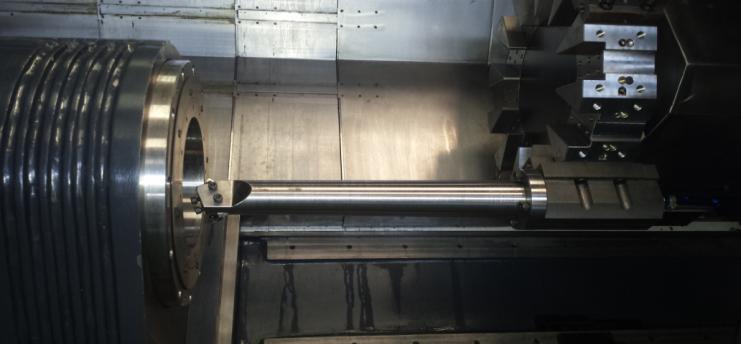
Yangi va eski zarba qobig'ini qayta ishlash texnologiyasini taqqoslash
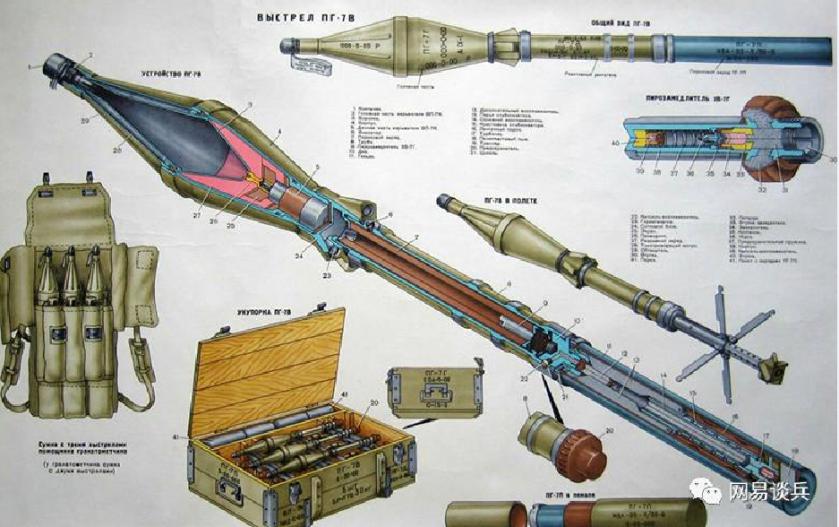
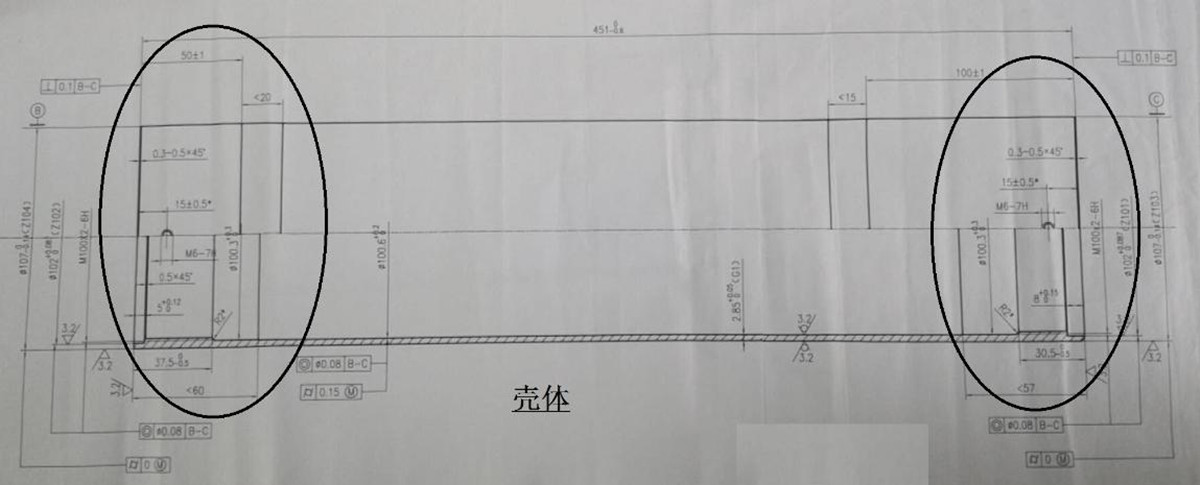
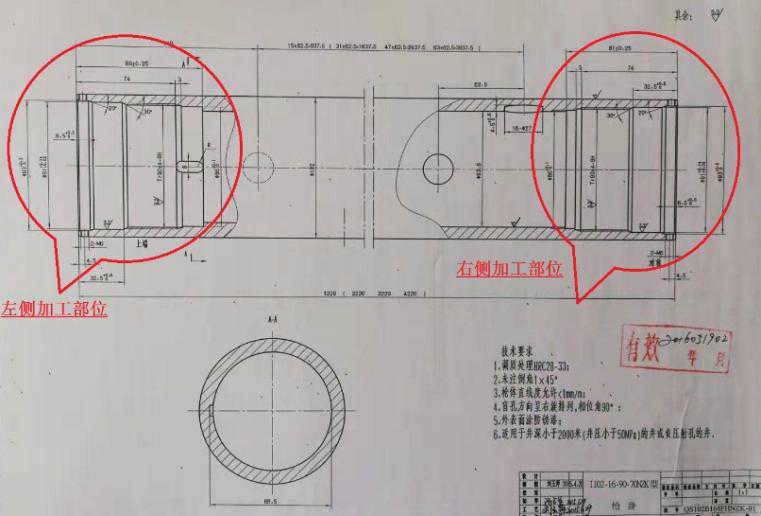
Bu turdagi qismlarning umumiy jihati bitta: prokatlash yoki yigirish orqali hosil bo'lgan yupqa devorli quvurlar asosan ikkala uchida ham ishlov beriladi: ichki teshik to'xtash joyi (yig'ish uchun), ichki teshik rezbasi (ulash uchun), kichik tashqi doira, tashqi rezba (agar kerak bo'lsa), ichki va tashqi bo'sh lamellar va paxta.
1.2. Jarayon tahlili.
1) An'anaviy qayta ishlash texnologiyasi:
Odatda, torna dastgohining bir uchi qisish uchun ishlatiladi, ikkinchi uchi esa avtomobilning ichki teshigi va markaziy ramkasini qoplash uchun dumg'azadan foydalanadi, so'ngra markaziy ramkadan foydalanib, bu uchining ichki teshigini, avtomobilning oxirgi yuzasini va tashqi aylana qismlarini yoki burish va burish uchun zarur bo'lgan qisish qismlarini burish uchun zarur bo'lgan ishlov berishni qo'llab-quvvatlaydi va keyin nozik burg'ulaydi.
Ish qismining U shaklidagi burilishi: ichki tayanch yoki tashqi qisqich silindr korpusi, ish qismini mahkamlash uchun dumg'aza, avtomobil markaziy ramka uyasi, markaziy ramka tayanchi, ichki teshikni qayta burg'ulash, avtomobil uchi yuzasi, tashqi doira.
Agar silindrning ikkala uchidagi ichki teshiklarning koaksialligi biroz yuqoriroq bo'lsa, ishlov berish ko'p marta takrorlanishi mumkin.
2) Ikki tomonlama CNC torna ishlov berish texnologiyasidan foydalanish:
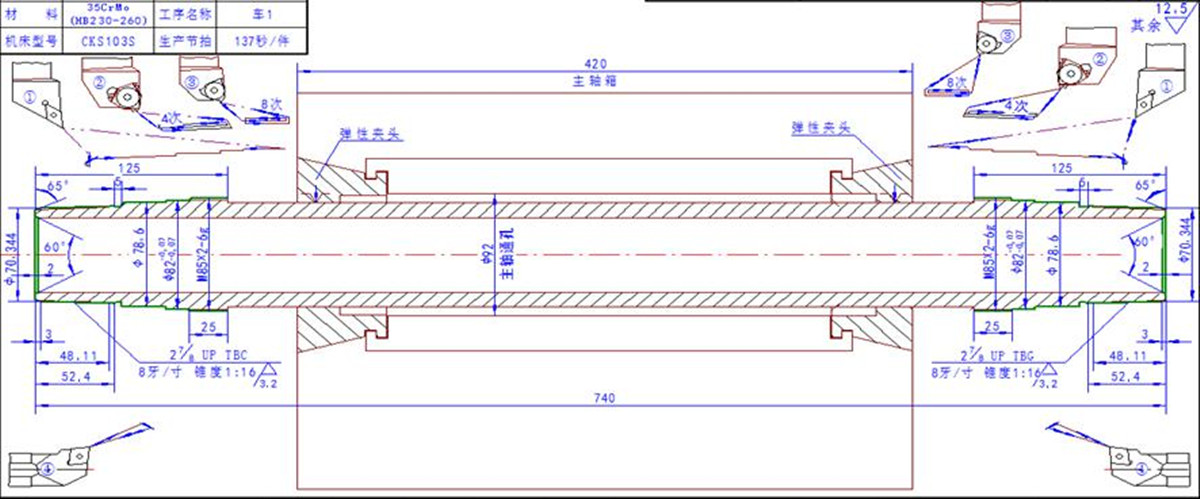
Yuqoridagi tarkibni qayta ishlash bitta qisishda yakunlanishi mumkin va ikkala uchini bir vaqtning o'zida qayta ishlash mumkin, bu nafaqat dastgohlar sonini kamaytiradi, balki jarayon oqimini va materialni qayta ishlashni qisqartiradi va ishlab chiqarish samaradorligini sezilarli darajada yaxshilaydi. Ikkala uchi ham bir vaqtning o'zida qayta ishlanganligi sababli, ish qismining koaksialligi ham ishonchli tarzda kafolatlanadi.
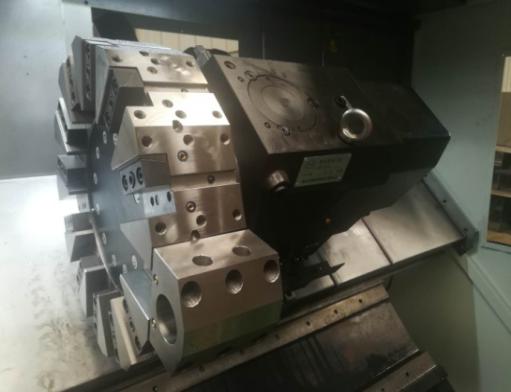
Xususan: ish qismining uzunligiga qarab, ish qismining tashqi doirasini qisish uchun bir yoki ikkita kallakdan foydalanish mumkin. Kallakning qisish diametri va qisish kengligi ish qismining diametri va uzunligiga qarab belgilanadi. Ikkita 8/12 stantsiyali aylanuvchi minoralar Bir vaqtning o'zida ikkala uchida ham oxirgi yuzani, ichki teshikni va tashqi doirani qayta ishlaydi. O'rnatilishi mumkin bo'lgan asboblar soni yetarli bo'lgani uchun, u murakkab qismlarning bir martalik ishlov berish ehtiyojlarini qondirishi mumkin.
Agar ushbu ketma-ketlikdagi dastgoh asbobining tashqi qisqich qismini qayta ishlash kerak bo'lsa, tashqi doirani burish yoki maydalash uchun ish qismining ikkala uchidagi ichki teshiklarni ikki marta yopish uchun dastgoh asbobidan foydalaning.
Shuningdek, tashqi doirani oldindan maydalash uchun markazsiz maydalagichdan foydalanadigan va keyin ichki teshiklar va ikkala uchidagi uchlarini jarayon talablariga muvofiq qayta ishlash uchun ikki uchli CNC torna dastgohidan foydalanadigan mijozlar ham bor.
3) Ikki uchli CNC tornalari bilan ishlov berilgan silindrsimon qismlarning holatlari:
①Bosma mashinalari silindrini qayta ishlash, SCK208S modelini tanlang (ikkita shpindelli quti yordamida).
②SCK309S modeli (bitta boshcha) avtomobilning markaziy o'qini qayta ishlash uchun ishlatiladi.
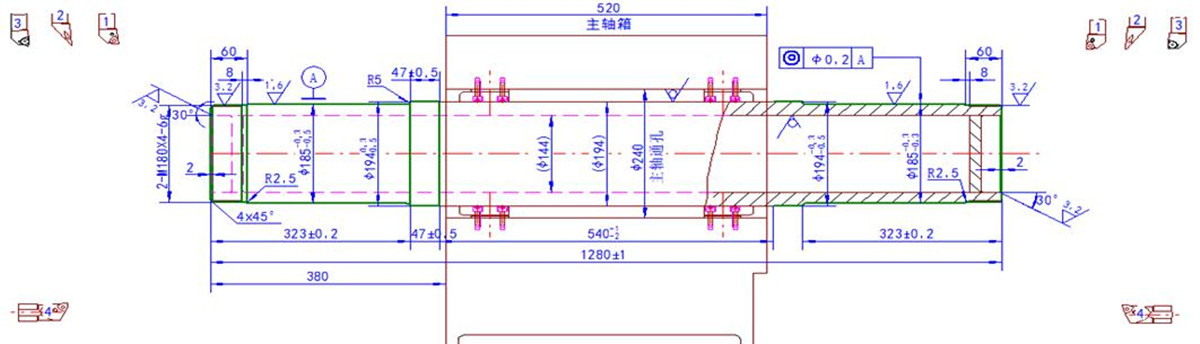
③SCK105S modeli harbiy yupqa devorli quvurlarni qayta ishlash uchun ishlatiladi.
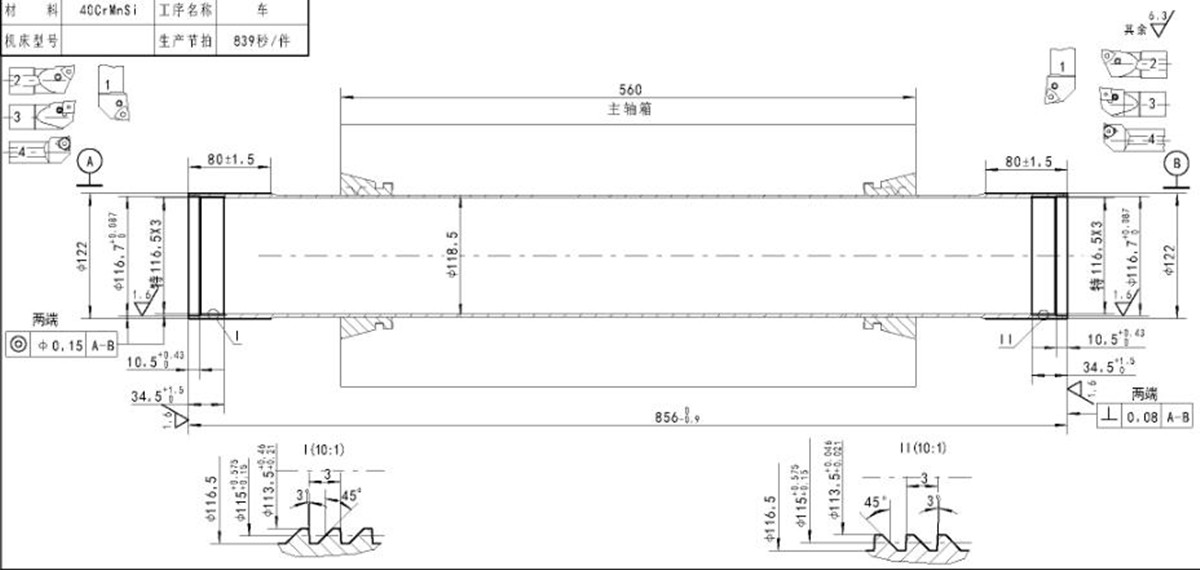
④Harbiy yupqa devorli naychalarni qayta ishlash uchun SCK103S modelini tanlang
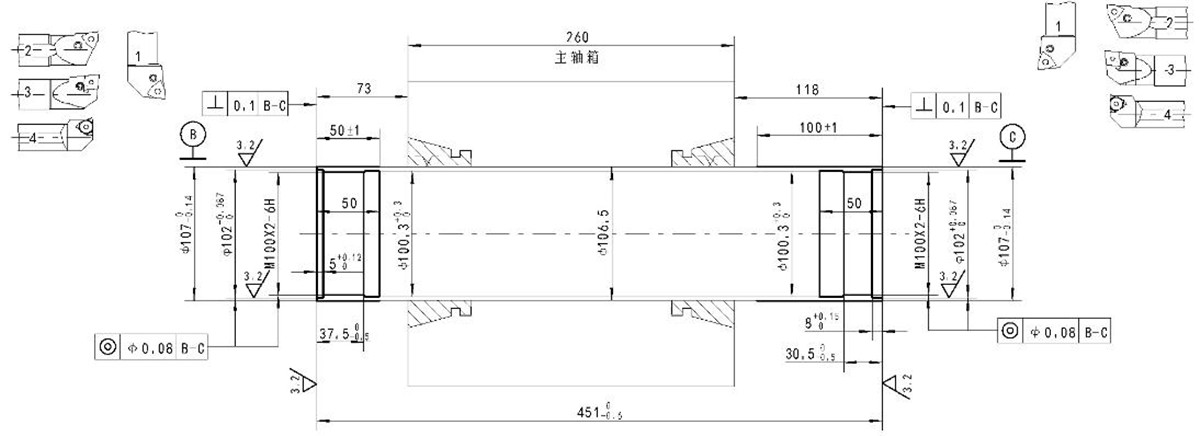
⑤ SCK105S modeli neft mashinalarining neft quvurlarini qayta ishlash uchun tanlangan.
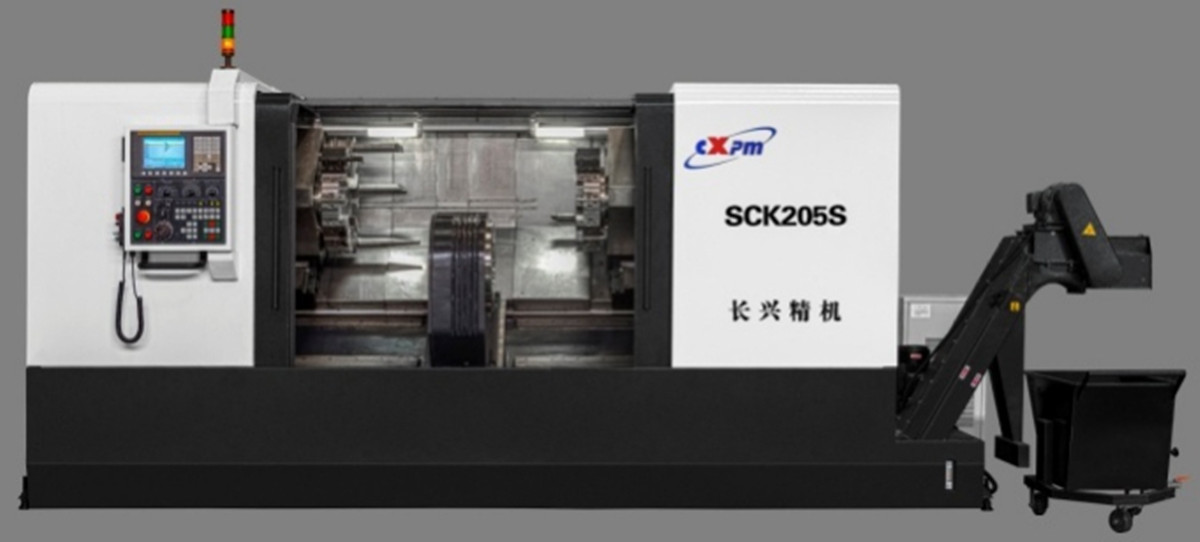
SCK seriyali ikki tomonlama CNC torna dastgohi kirish
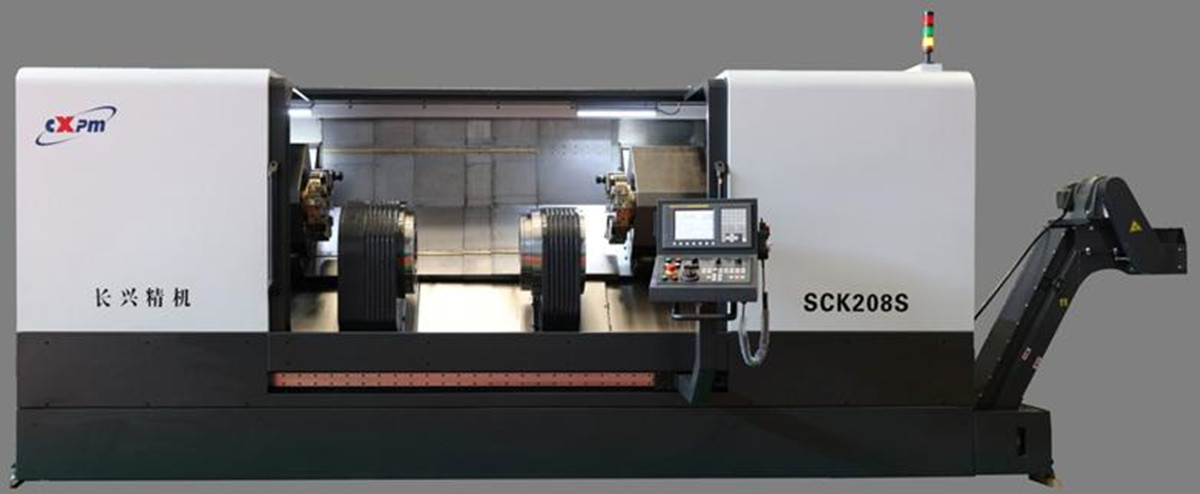
■Ikki tomonlama sirtli ixtisoslashtirilgan CNC torna stanogi yuqori samarali va yuqori aniqlikdagi ilg'or ishlab chiqarish uskunasining bir turidir. U bir vaqtning o'zida ish qismining ikki uchining tashqi doirasini, uchini va ichki teshigini bitta qisishda yakunlashi mumkin. Qismlarni ikki marta qisish va aylantirishning an'anaviy jarayoni bilan solishtirganda, u yuqori ishlab chiqarish samaradorligi, yaxshi koaksiallik va qayta ishlangan qismlarning yuqori aniqligi kabi afzalliklarga ega.
Hozirgi vaqtda 10 dan ortiq turdagi modellar mavjud, siqish diametri: φ5-φ250 mm, ishlov berish uzunligi: 140-3000 mm; agar u naycha qobig'i qismlari uchun maxsus ko'rib chiqilsa, siqish diametri φ400 mm ga yetishi mumkin.
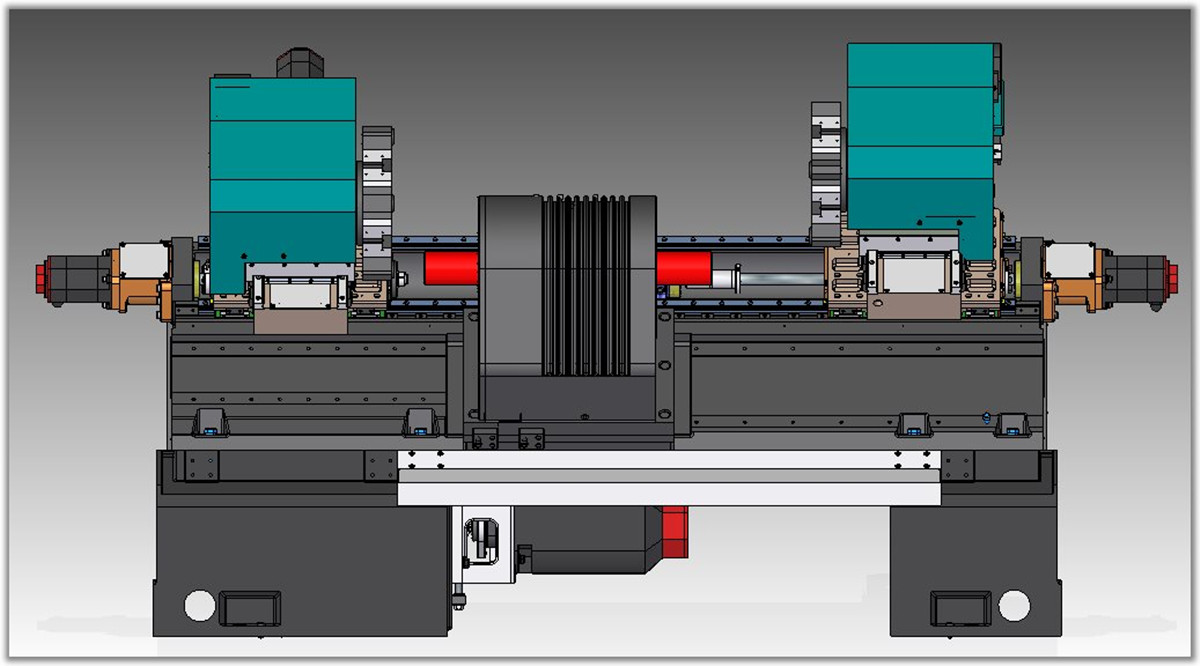
■Butun mashina 450 qiyalikli yotoq joylashuviga ega, bu yaxshi qattiqlik va chiplarni olib tashlashni osonlashtiradi. Oraliq qo'zg'alish va qisish funksiyasiga ega shpindel qutisi yotoqning o'rtasiga joylashtirilgan va shpindel qutisining ikkala tomoniga ikkita asbob tayanchi joylashtirilgan.
■Ikki kanalli boshqaruv tizimidan foydalangan holda, ikkita asbob tayanchini bir vaqtning o'zida yoki alohida-alohida ulash mumkin, bu esa qismning ikkala uchini bir vaqtning o'zida yoki ketma-ket qayta ishlashni yakunlash uchun amalga oshiriladi.
■Har bir servo besleme o'qi yuqori jim shar vintini qabul qiladi va elastik mufta to'g'ridan-to'g'ri ulanadi, past shovqin, yuqori joylashish aniqligi va yuqori takroriy joylashish aniqligi bilan.
■Turli xil ish qismlarini qayta ishlash uzunligiga ko'ra, 1-2 ta oraliq qo'zg'aysan boshchalari jihozlanishi mumkin. Ular orasida chap asosiy shpindel qutisi mahkamlangan va o'ng pastki shpindel qutisi shar vintini Z yo'nalishi bo'yicha harakatlantirish uchun servo motor tomonidan boshqariladi. U faqat asosiy boshchani qisqa qismlarni qayta ishlashni yakunlash uchun qisish uchun ishlatishi mumkin; shuningdek, uzun qismlarni qayta ishlashni yakunlash uchun ikkita boshchani bir-biriga qisish uchun ham ishlatishi mumkin.

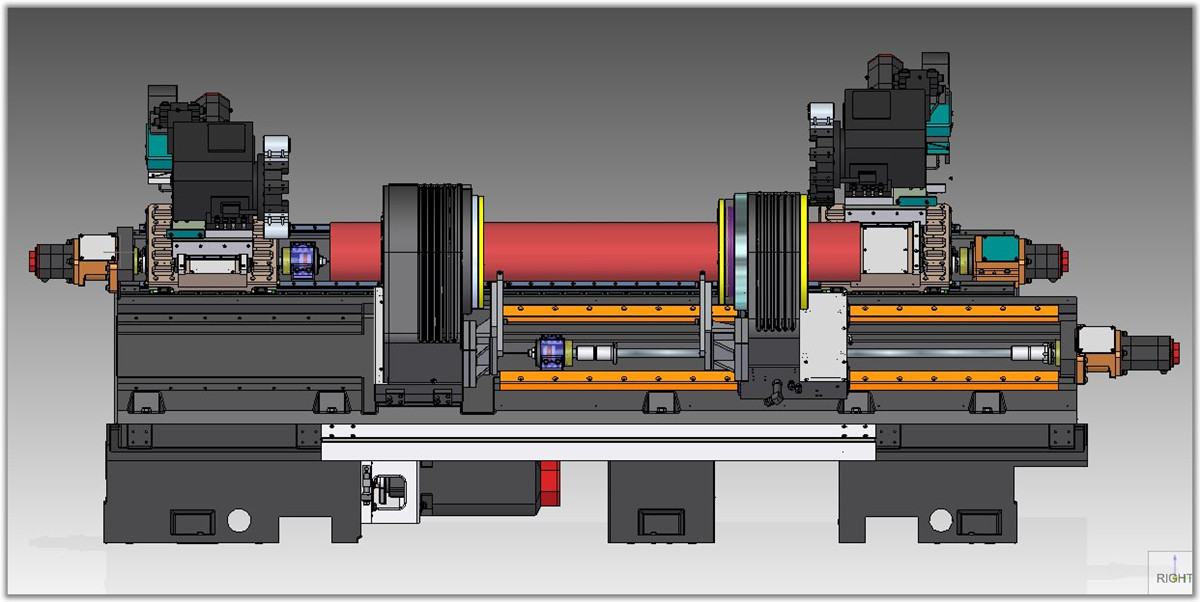
■Shpindel qutisi shpindel tizimining beshta komponentini, qisqichlarni, qisqich silindrini, moy taqsimlash tizimini va haydash moslamasini ixcham tuzilishga va ishonchli ishlashga ega qilib birlashtiradi. Qisqich moslamalarining barchasi gidravlik boshqariladi va qisqich kuchi maksimal burilish momentining ehtiyojlarini qondira oladi.
■ Armaturalar shpindel qutisiga o'rnatiladi. Armaturalarning tuzilishi o'rta qisqich va ikki uchli qisqichli shlyapa turini, shuningdek, o'rta qisqich va ikki uchli qisqich jag'larini o'z ichiga oladi.
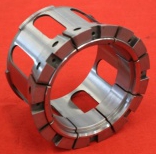
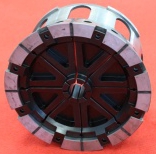
Yupqa devorli silindrsimon qismlarni siqishning oson deformatsiyalanish xususiyatlarini hisobga olgan holda, odatda shtapel qisqichlari ishlatiladi. Qisqichlar silindr pistoni tomonidan boshqariladi, bu ularni elastik deformatsiyaga olib keladi va patronning bo'shashishi yoki siqilishini amalga oshiradi. Elastik patronning deformatsiyasi 2-3 mm (diametr) ni tashkil qiladi. Patrul qismning siqish qismini butun aylana yo'nalishi bo'yicha siqib chiqaradi, siqish kuchi bir xil va qismning deformatsiyasi kichik. Qismning siqish qismining sirt aniqligi yaxshi bo'lganda, yuqori siqish aniqligi bo'ladi. Shu bilan birga, qismlarning to'g'ri osilib turishi uchun qismlarning deformatsiyasini kamaytirish juda muhimdir.
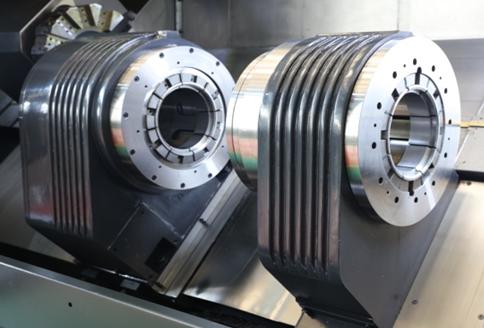
■Qismlar katta diametrli spetsifikatsiyaga ega bo'lganda, sozlash panjasi patron konstruktsiyasiga o'rnatilishi mumkin. Sozlash panjasi yumshoq panja bo'lib, qisqichning ichki diametriga mahkamlanadi. Ishlatishdan oldin u yuqori siqish aniqligiga va tez va oson almashtirilishiga ega.
■Mashina modulli dizaynni qo'llaydi va foydalanuvchi talablariga muvofiq turli xil tuzilmalar, konfiguratsiyalar va funktsional kombinatsiyalarga ega bo'lishi mumkin. Asbob ustuni uchun qatorli asbob turi, minora turi va quvvat minorasi kabi ko'plab variantlar mavjud. Ikkala asbob tayanchini bir vaqtning o'zida yoki alohida-alohida ulash mumkin, bu qismning ikkala uchini bir vaqtning o'zida yoki ketma-ket qayta ishlashni yakunlaydi.
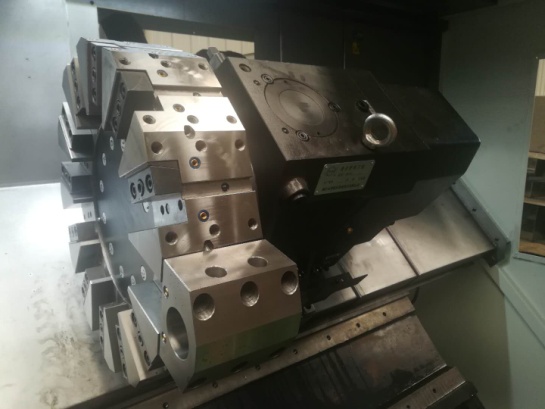
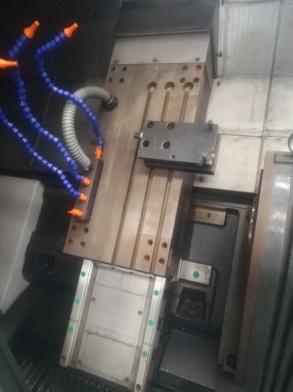
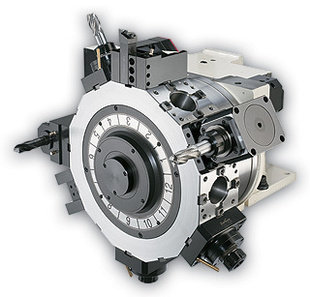
Asbob ushlagichi kombinatsiyasi: qo'shaloq asbob ushlagichi; ikki qatorli asbob; elektr asbob ushlagichi; chap qatorli asbob + o'ng asbob ushlagichi; chap asbob ushlagichi + o'ng qatorli asbob.
■ Mashina asbobi to'liq yopiq va himoyalangan, avtomatik moylash va chiplarni avtomatik olib tashlash moslamalari bilan jihozlangan, yaxshi himoya ko'rsatkichlariga, chiroyli ko'rinishga, oson ishlatishga va qulay texnik xizmat ko'rsatishga ega.
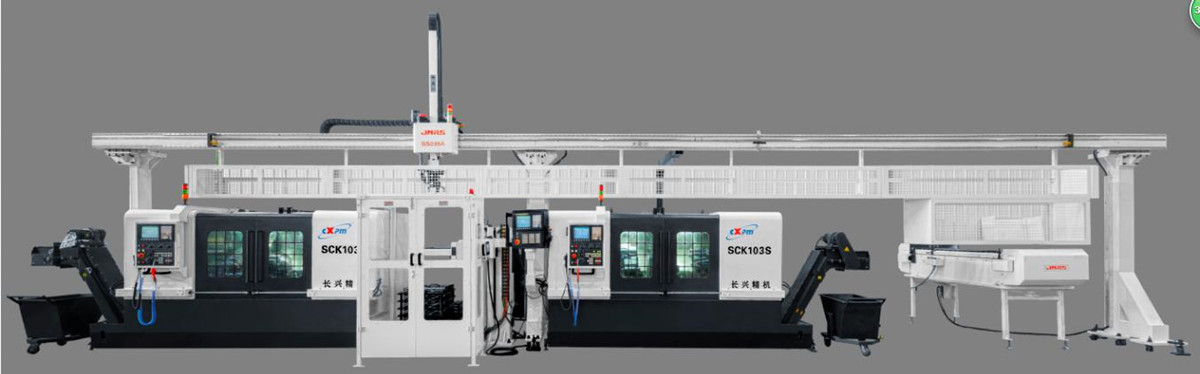
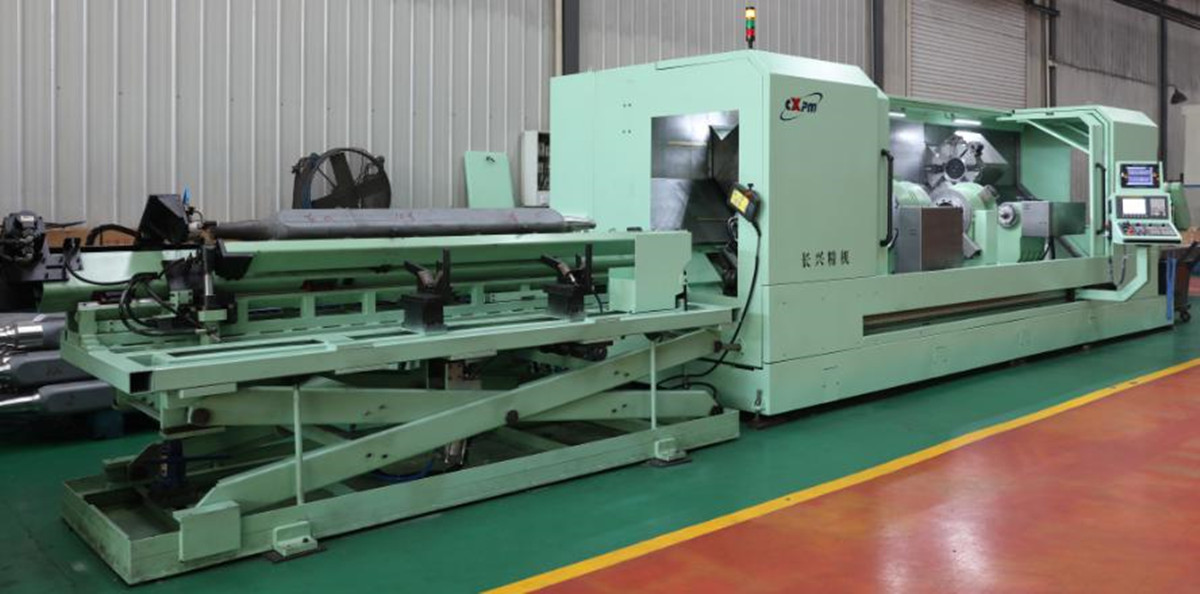
■Stanok tayanch ramka, yuklash va tushirish uchun yordamchi qurilma va avtomatik yuklash va tushirish moslamasi bilan jihozlanishi mumkin. Video va mashina fotosuratlariga qarang.
Mahsulotlar toifalari
-

VC seriyali yuqori qattiqlikdagi CNC ishlov berish markazi ...
-

HP seriyali gorizontal harakatlanuvchi ustunli chiziqli qo'llanma...
-

HT seriyali gorizontal harakatlanuvchi ustunli chiziqli qo'llanma...
-

VS seriyali to'rt yo'lli og'ir CNC ishlov berish C...
-

Yuqori qattiqlikka ega V seriyali CNC ishlov berish markazi
-

X seriyali ikki ustunli CNC ishlov berish markazi
-

Gorizontal 5 o'qli CNC ishlov berish markazi TKG1600
-

CNC vertikal tornalama va frezalash kompozit markazi...
-

Yuqori tezlikdagi CNC ishlov berish markazi GM seriyasi
-

Yuqori tezlikdagi CNC frezalash GT seriyasi
-

Ikki shpindelli CNC torna SK32
-

G'ildirak uchun CNC vertikal ishlov berish markazi RFTV510 ...