


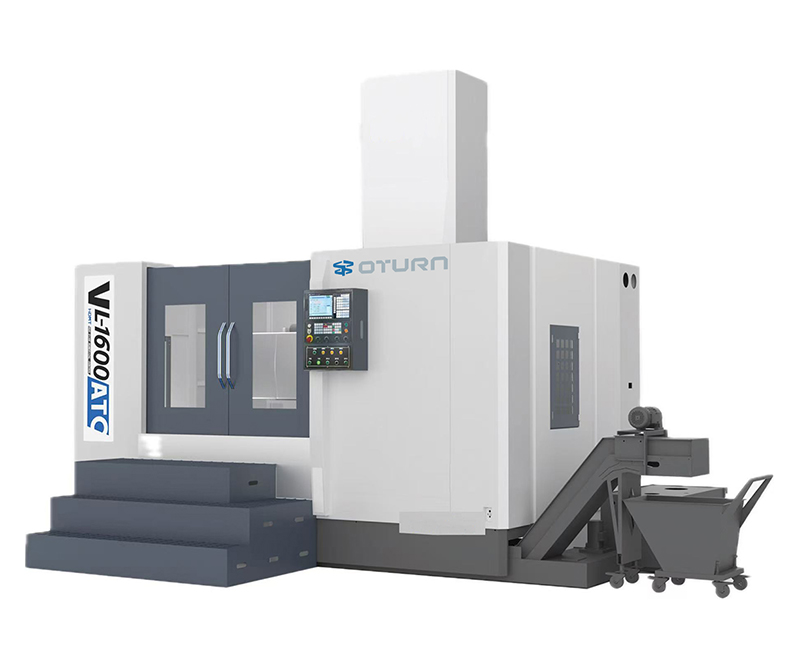
Yuqori aniqlikdagi CNC vertikal tornalar, o'zining ajoyib qattiqligi, vertikal qisqichi va mikron darajasidagi ishlov berish qobiliyatlari bilan shamol turbinasi markazlari, aviatsiya dvigatellari korpuslari va katta podshipnik korpuslari kabi sohalarda keng qo'llaniladi. Biroq, ularning aniqligi atrof-muhit va foydalanish va texnik xizmat ko'rsatishga juda sezgir bo'lib, sifat va samaradorlikni ta'minlash uchun odatiy muammolarga qat'iy monitoring va ilmiy yechimlarni talab qiladi.
I. Mashinasozlikda o'lchovli og'ishlar yoki takrorlanuvchanlikning pasayishi
Ko'pincha yo'naltiruvchi rels yoki qo'rg'oshin vintining aşınması, shpindelning termal deformatsiyasi yoki bo'shashgan armatura tufayli yuzaga keladi. Yechimlar muntazam ravishda orqaga burilish zarbasini tekshirish, tizim parametrlarini yoki mexanik kompensatsiyani sozlash, shpindelni 15-30 daqiqa davomida oldindan qizdirish, siqish kuchini ta'minlash va ish qismining mos yozuvlar yuzasini toza saqlashni o'z ichiga oladi. Kuchli deformatsiya lazer bilan kalibrlashni va poydevorni qayta sinovdan o'tkazishni talab qiladi.
II. Sirtning pürüzlülüğü yoki tebranish izlarining yomonligi
Asosan asboblarning aşınması, noto'g'ri burilish parametrlari, milning dinamik muvozanatining yomonligi yoki tashqi tebranish tufayli yuzaga keladi. Yechimlar yuqori qattiqlikdagi asbob ushlagichlaridan foydalanish, xira qo'shimchalarni almashtirish, burilish parametrlarini optimallashtirish, podshipniklarning oldindan yuklanishini tekshirish, kuchli tebranish manbalaridan uzoqroq turish va poydevorning barqarorligini ta'minlashni o'z ichiga oladi.
III. Shpindelning haddan tashqari qizishi yoki g'ayritabiiy harorat ko'tarilishi
Sabab bo'lganyuqori tezlikda burilish, ishlov berish aniqligiga ta'sir qiladi va hatto himoya o'chirilishini ham keltirib chiqaradi. Optimal ishlashni ta'minlash uchun sovutish moyi zanjirlarining to'siqsiz ishlashini, moyni toza saqlashni va sovutish foniyining normal ishlashini ta'minlash juda muhimdir. Ishlov berish sikllarini to'g'ri rejalashtiring va avtomatik yukni boshqarish uchun harorat monitoringidan foydalaning.
IV. Beqaror gidravlik/pnevmatik tizim bosimi
Siqishning ishlamay qolishi ko'pincha moyning ifloslanishi, muhrlarning eskirishi yoki gaz oqishidan kelib chiqadi. Shlangi moy va filtrni har olti oyda almashtirish, pnevmatik komponentlarning moylanishi va drenajlanishini muntazam ravishda tekshirish va o'z vaqtida ta'mirlash uchun bosimni ushlab turishni kuzatish tavsiya etiladi.
V.CNC tizim signallari yoki aloqa uzilishlari
“Servoning tolerantlikdan tashqarida bo'lishi” yoki “kodlovchi signalining yo'qolishi” ko'pincha kabelning yomon himoyasi, yerga ulash yoki batareya muammolari tufayli yuzaga keladi. Teskari aloqa liniyasini elektr uzatish liniyasidan ajrating, zaxira batareyani almashtiring va apparat va dasturiy ta'minotdagi nosozliklarni bartaraf etish uchun diagnostika vositalaridan foydalaning.
Ushbu odatiy muammolar va ularning yechimlarini o'zlashtirish yuqori aniqlikdagi ishlov berish sifati va barqaror ishlashini ta'minlash uchun juda muhimdirvertikal CNC mashinasiIlmiy boshqaruv va muntazam tekshiruvlar uskunalarga texnik xizmat ko'rsatish va ishlab chiqarish samaradorligini oshirish uchun bir xil darajada zarurdir.
TSS
CNC vertikal torna uchun qanday ish qismlari mos keladi?
Shamol turbinasi markazlari, samolyot dvigatellari korpuslari va katta podshipnik korpuslari kabi katta, og'ir disk shaklidagi va silindrsimon qismlar uchun javob beradi.
CNC vertikal torna dastgohining ishlov berish aniqligini qanday ta'minlash mumkin?
Mexanik qismlarga to'g'ri texnik xizmat ko'rsatish juda muhim, jumladan, shpindelni oldindan qizdirish, ish qismini mahkam qisish va yo'naltiruvchi yo'llar va vintlarni muntazam ravishda kalibrlash.
CNC vertikal torna dastgohini kundalik parvarish qilishning asosiy jihatlari nimada?
Shlangi va moylash tizimlarini normal ishlashini ta'minlang, gidravlik moyni muntazam ravishda almashtiring, sovutish tizimini tozalang va elektr qismlarini ta'mirlang.
Joylashtirilgan vaqt: 2025-yil 25-noyabr