


Quvur ipli torna ham deyiladineft mamlakati torna stanogi,Ripni burish odatda ish qismidagi rezina iplarni shakllantirish vositasi yordamida ishlov berish usulini anglatadi, asosan burish, frezalash, urish, rezina silliqlash, silliqlash va bo'ronli kesishni o'z ichiga oladi. Riplarni burish, frezalash va silliqlash paytida dastgoh asbobining uzatish zanjiri burish asbobi, frezalash to'sar yoki silliqlash g'ildiragi ish qismining har bir aylanishi uchun bitta o'q bilan ish qismining o'qi bo'ylab aniq va teng ravishda harakatlanishini ta'minlaydi. Urish yoki rezina bilan burish paytida asbob (tegish yoki shtamp) ish qismiga nisbatan aylanadi va birinchi hosil bo'lgan rezina o'yiq asbobni (yoki ish qismini) eksenel harakatga yo'naltiradi.
Va biz asosan ipni burish orqali maqsad qilganmizquvur ipli tornalarQuvur tishli torna dastgohidagi tishni burish uchun tish hosil qiluvchi asbob yoki tishli taroq vositasidan foydalanish mumkin. Shakllantiruvchi burish vositasi bilan tishlarni burish, ikkilanuvchi asbob tuzilishi oddiy, bu kichik partiyali ishlab chiqarish va tishli ish qismlarini qayta ishlash uchun keng tarqalgan usuldir. Tishli taroq vositasi bilan tishlarni burish yuqori ishlab chiqarish samaradorligiga ega, ammo asbob tuzilishi murakkab va u faqat o'rta va katta hajmdagi ishlab chiqarishda ingichka tishli qisqa tishli ish qismlarini burish uchun mos keladi.
Trapezoidal iplarni burish uchun oddiy tornalarning aniqligi odatda atigi 8-9 ga yetishi mumkin, ammo professionallarning ishlab chiqarish samaradorligi va aniqligiCNC quvur tishli mashinasisezilarli darajada yaxshilanadi.
Quvurlarni burama torna dastgohimashinakatta diametrli quvur armaturalarini burish uchun maxsus ishlab chiqilgan gorizontal torna stanogidir. U shpindelning nisbatan katta teshik diametri (odatda 135 mm dan yuqori) va shpindel qutisining old va orqa qismida patron bilan tavsiflanadi. , Katta diametrli quvurlar yoki novlarni qisish va qayta ishlashni osonlashtirish uchun.
Neft mamlakatitorna stanogimashinaodatda shpindel qutisida katta teshikka ega va ish qismi teshikdan o'tgandan keyin aylanish uchun shpindelning ikkala uchida ikkita patron bilan qisiladi. Asbobni oziqlantirishning odatda ikkita usuli mavjud: biri oddiy torna stanogi bilan bir xil bo'lib, slaydni va asbob ushlagichini taglikning old qismiga haydash uchun qo'rg'oshin vint bilan; ikkinchisi esa taglikning markazidagi slayddagi yassi taroqdir. Pichoqning tashqi tishli kesuvchi boshi (avtomatik ochiladigan va yopiladigan tishli kesuvchi boshga qarang) ish qismiga kesadi va oldinga siljiydi. Uzun quvurlarni qayta ishlash uchun ba'zi dastgohlarda shuningdek, markaziy ramka, asbob tagligi va orqa qavs kabi ish qismini qo'llab-quvvatlovchi qurilmalar mavjud.
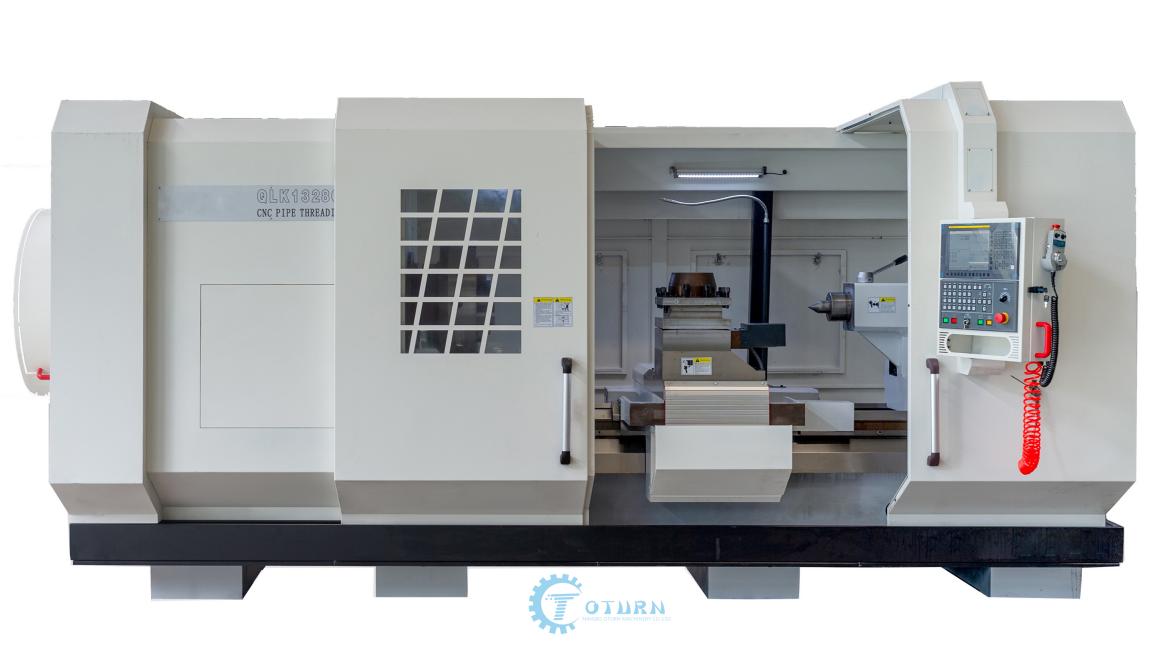
CNC quvur tishli torna dastgohitavsiya qilish
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
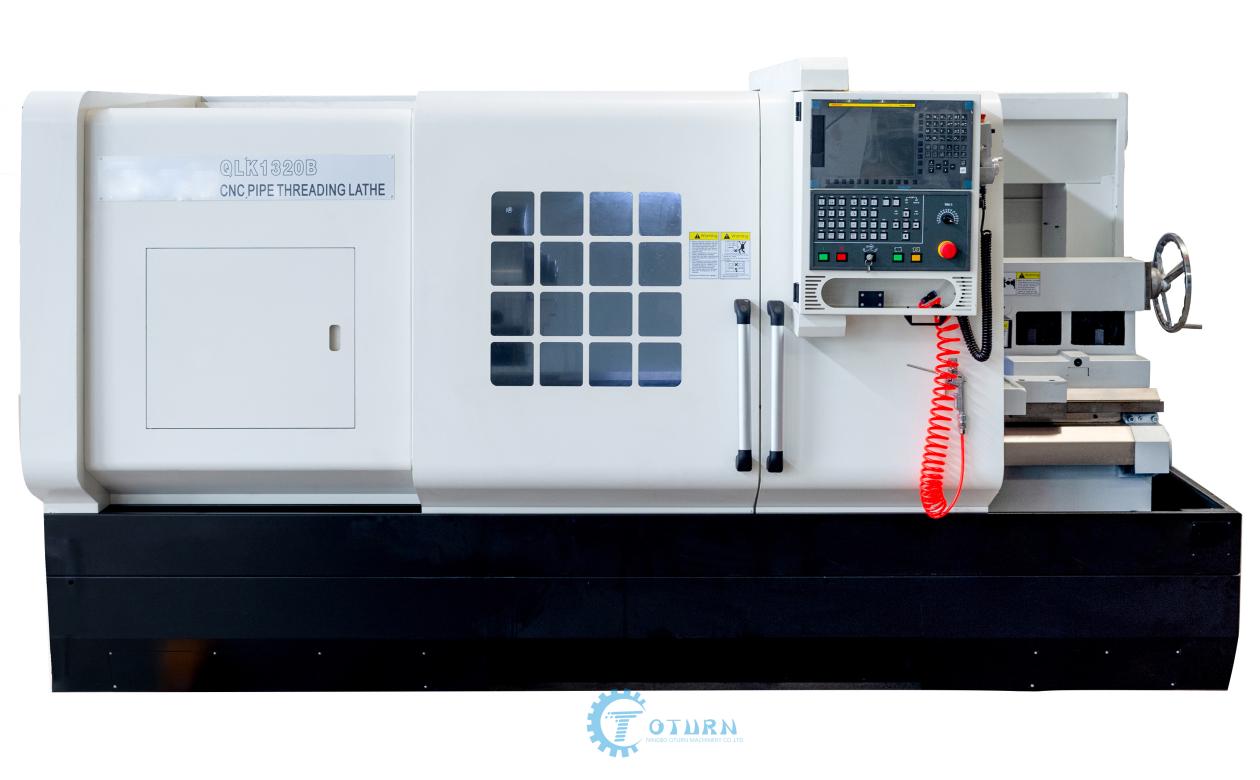
QLK1320
Xususiyatlariyuqori sifatquvur tishli torna stanogi:
1. To'shak asl uch qavatli devor tuzilishiga ega va orqa devor 12 graduslik qiyalik tekisligi bilan joylashtirilgan, bu esa dastgohning qattiqligini sezilarli darajada yaxshilaydi.
2. Asosiy uzatish zanjiri gradusli uzatishdir, bu esa dastgoh asbobining energiya sarfini va shovqinini kamaytiradi.
3. Alohida gidravlik qutilardan foydalanish, markazlashtirilgan moylash va kuchli sovutish nafaqat milning haroratini pasaytiradi, balki mil qutisining tozaligi va moylanishini samarali saqlaydi.
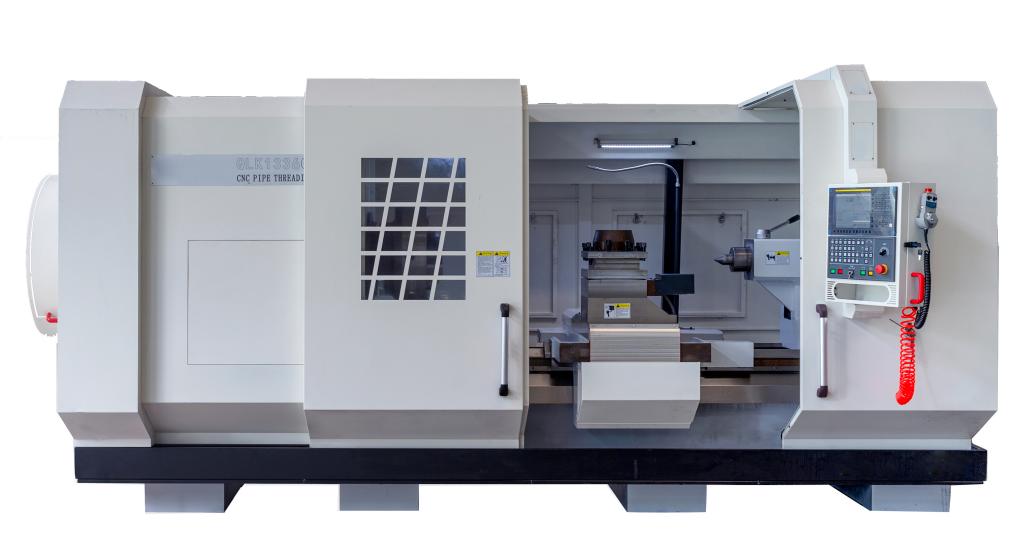
QLK1336
QLK1336CNC Neft mamlakati torna stanogiyangi ishlab chiqilgan CNC quvurli tishli torna stanogidir. Asosiy haydovchi tanlangan shpindel servo motorining nominal chastota ish diapazoniga mos keladigan tarzda ishlab chiqilgan. To'liq pog'onasiz tezlikni boshqarish, keng tezlikni boshqarish diapazoni, bu nafaqat yuqori tezlikda tishni pardozlash talablariga javob beradi, balki yuqori kesish samaradorligi va past shovqinga ham ega.
Quvur tishli tornalarning afzalliklari va afzalliklari
(1) Mashina korpusi
Korpus relsining kengligi 650 mm, materiali HT300. Ultrasonik chastotali söndürme HRC52 ga erishiladi. Yuqori aniqlikdagi silliqlash mashinasi tomonidan maydalangandan so'ng, pürüzlülük Ra0.63 ga teng. Yuqori aniqlik va aşınma ko'rsatkichlariga ega. Mashina korpusi ajralmas tuzilish bo'lib, bu dastgohning qattiqligini sezilarli darajada yaxshilaydi.
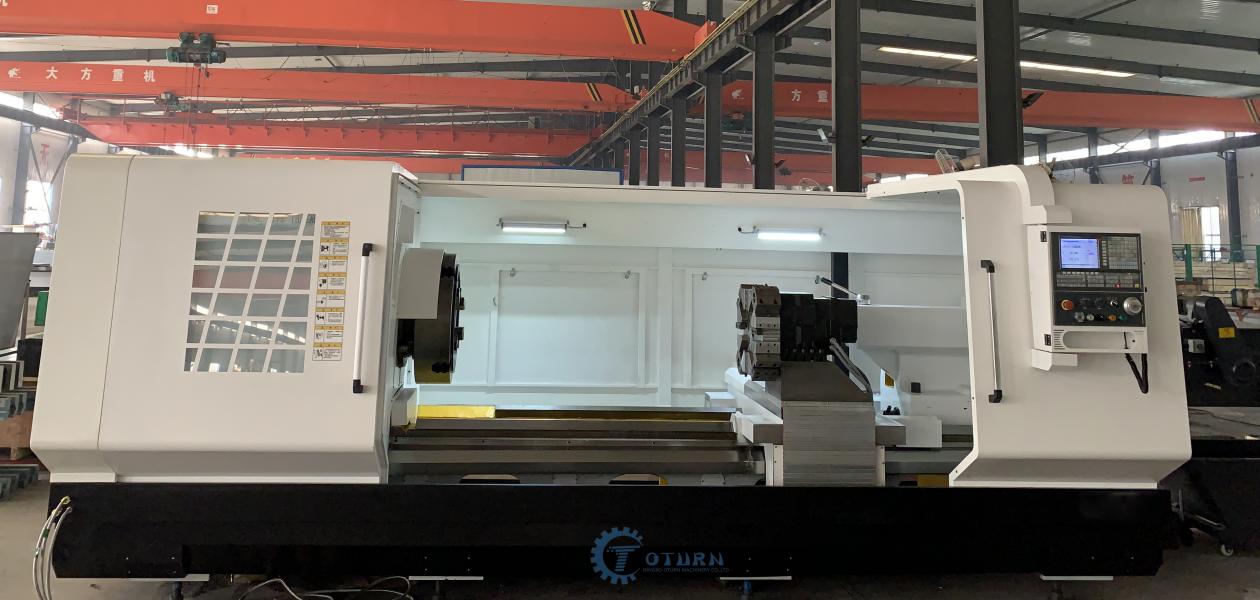
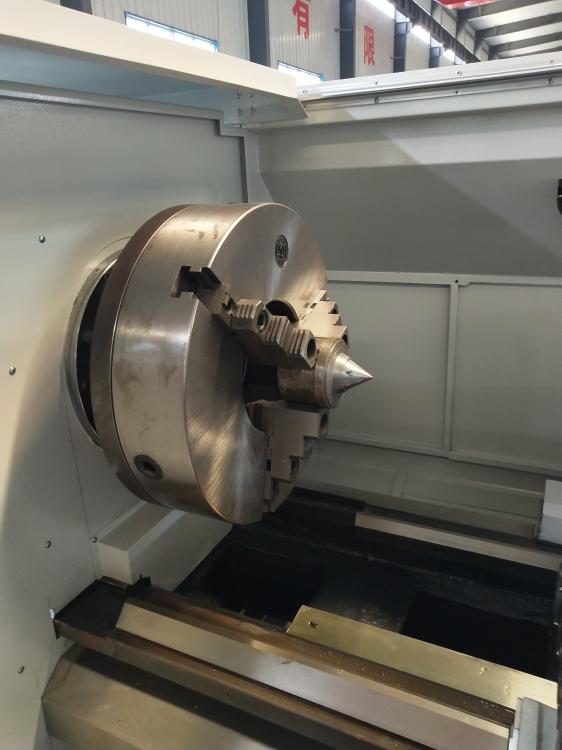
(2)CNC yog'i mamlakati mog'riqlarBosh qutisi
Integral vites qutisi turidagi shpindel bloki, yuqori quvvatli shpindel servo motor,
Ikki tezlikli uzatmalar qutisi, pog'onasiz tezlikni boshqarish.
Tezlikni tartibga solishning keng doirasi, nafaqat yuqori tezlikda ipni pardozlash talablarini qondirish, balki samarali kesishga erishish uchun ham. Mashinaning past shovqinini va yaxshi ovoz sifatini ta'minlash uchun so'ndirilgan va aniq silliqlash uskunalari, yuqori sifatli rulmanlar.
Shpindel qutisi kuchli tashqi aylanish sovutish moylash tizimidan foydalanadi,
nafaqat milning haroratini pasaytiradi, balki mil qutisining tozaligi va moylanishini ham saqlaydi.
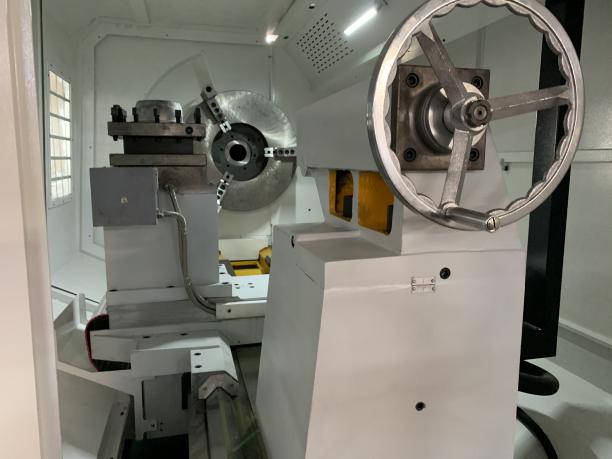
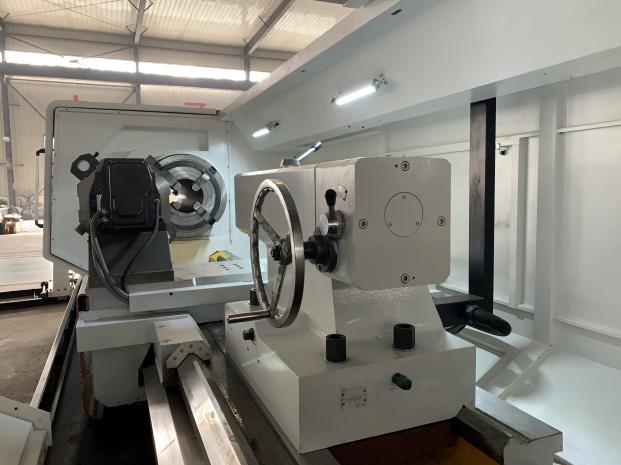
(3) Quyruq qismi
Ushbu dastgoh standart bo'lib, φ120 dumli shpindel bilan jihozlangan. Yuqori qismi Mohs 6#.
(4) Ikki o'qli ozuqa
X o'qi va Z o'qi yuqori aniqlikdagi sharsimon vintli to'g'ridan-to'g'ri qo'zg'aysan va qo'rg'oshinli vintli oldindan kuchlanishli kuchlanish strukturasini qo'llaydi. Aniq sharsimon vintli podshipniklar joylashtirish va qo'llab-quvvatlash uchun ishlatiladi; Z valli vintli gayka tokchasi ajralmas quyma strukturadir.
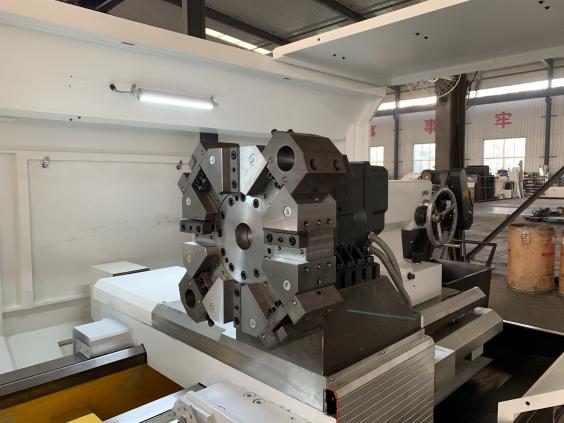
(5) CNC minorasi
(HAK21280) CNC vertikal asbob ushlagichini qabul qiladi. Yuqori aniqlik, silliq aylanish, oddiy ishlash va boshqalar xususiyatlariga ega.
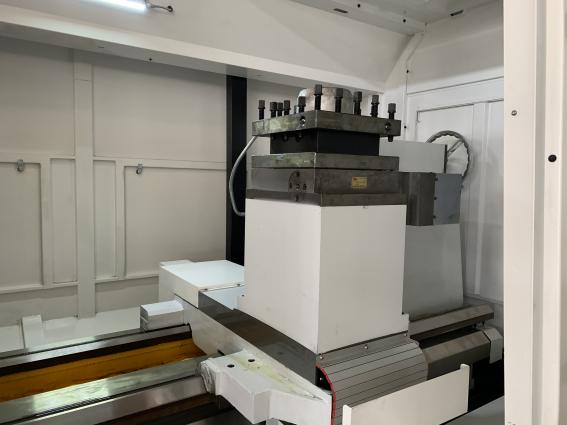
Tanlash uchun to'rtta sababCNC quvurlarini tishlashmog'riq yokineft mamlakati ishlov berish tornasi
1.Thequvur ipli torna dastgohiyuqori darajadagi avtomatlashtirish, yuqori samaradorlik va yuqori aniqlik, keng qo'llanilish doirasi va oddiy ishlash xususiyatlariga ega.
2. To'shak yonidagi quti chastota konvertatsiya qiluvchi motor bilan boshqariladi, tezlikni pog'onasiz o'zgartirish imkoniyati mavjud. Taniqli mahalliy ishlab chiqaruvchilarning shpindel podshipniklari, taniqli mahalliy brendlarning uch jag'li patronlari.
3. Raqamli boshqaruv tizimining modulli dizaynini tuzatish oson va texnik xizmat ko'rsatish oson. X va Z o'qlari yuqori quvvatli, servo motorlarni, ilg'or ishlashni va kuchli ishonchlilikni qabul qiladi.
4. U quyma yotoq egarini, slayd plastinkasini, oqilona ichki qovurg'a tartibini, yuqori aniqlikdagi shar vintini, yuqori aniqlikni va aniq uzatishni qabul qiladi.
Asosiy qismlar rasmlari
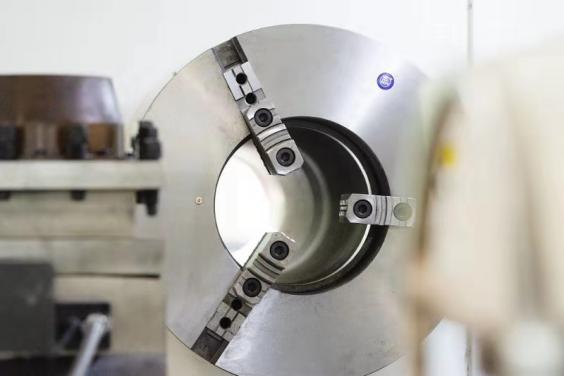
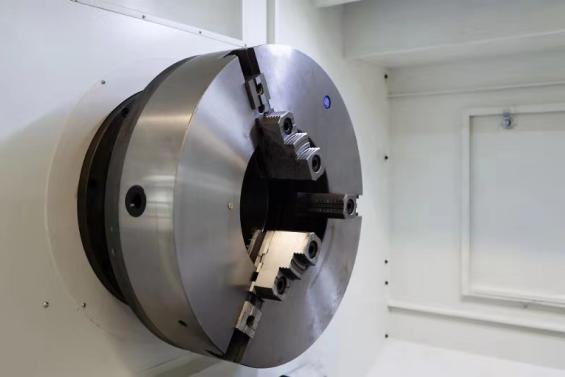
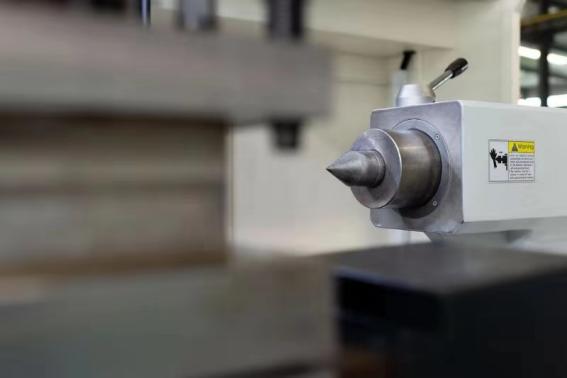
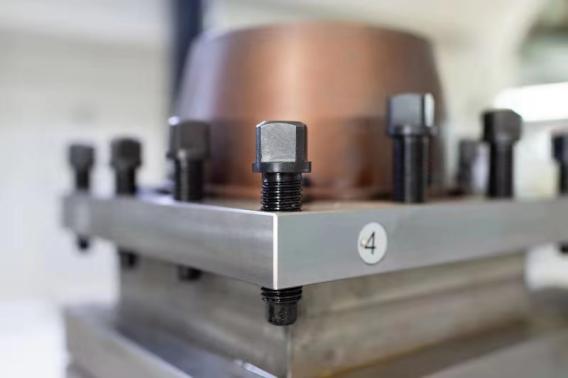
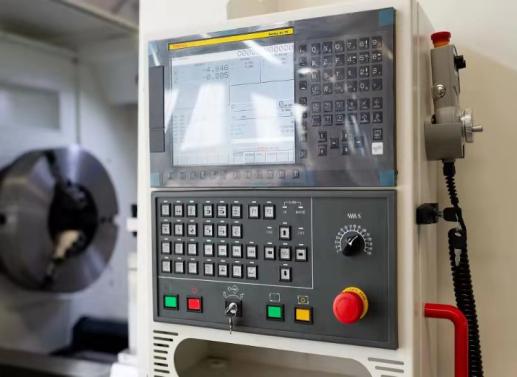
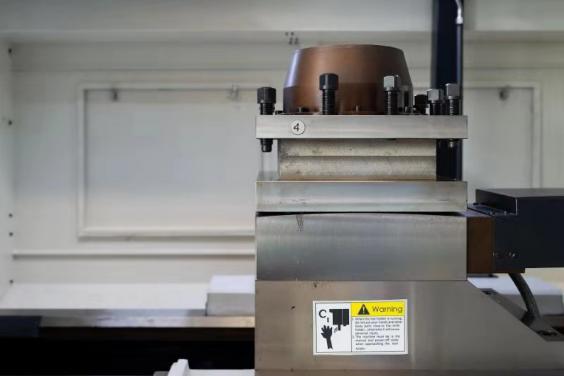
Standart konfiguratsiya
To'rt stantsiyali elektr asboblar ustuni, avtomatik markazlashtirilgan moylash, sovutish tizimi, yarim yopiq himoya qopqog'i.
Ushbu mahsulot mashinasozlik, neft, kimyo, ko'mir, geologik qidiruv, shahar suv ta'minoti va drenaji hamda boshqa sohalarda mexanik ishlov berish operatsiyalarida keng qo'llaniladi.
Qolgan asosiy qismlar quyidagilarni o'z ichiga oladiburg'ulash quvurlari va muftalar.
Neft sanoati neft (shu jumladan, tabiiy neft, slanets va tabiiy gaz) qazib oladigan, uni qayta ishlaydigan va qayta ishlaydigan sanoat sektoridir. U neft konlarini geologik jihatdan o'rganish, neft konlarini o'zlashtirish va neftni qidirish, tashish, qayta ishlash va qayta ishlash bo'linmalaridan iborat.
Neft va gaz sanoatida quvurlar uchun eng ko'p ishlatiladigan atama neft quvurlari (OCTG) hisoblanadi. Neft quvurlarining maqsadi har xil bo'lishi mumkin: ular gaz, neft, suv, bug 'va boshqalarni qazib olish yoki quyish uchun ishlatilishi mumkin va ma'lum qo'llanmalarga ko'ra korpuslarga yoki quvurlarga bo'linishi mumkin. Korpus neft quduqlarining mustahkamligini saqlab qolish uchun ichki yoki tashqi ifloslantiruvchi moddalarning eroziyasiga qarshi turishiga yordam beradigan himoya qatlami sifatida ishlatiladi; quvurlar esa neftni quyish yoki qazib olish uchun ishlatiladi.
Quvur ipiing dastgohlar neft sanoatida keng qo'llaniladigan neft quvurlarini qayta ishlash uchun ishlatiladi. Bu neft quduqlarida neft va tabiiy gazni tashish uchun ishlatiladigan po'lat quvurdir. U korpusga o'rnatiladi va neft va gaz neft quvuridan quduq og'ziga oqadi.
Quvur ipining ikki o'lchami mavjud, biri gumbazsimon yumaloq taglikli, dyuymiga 8 tishli V shaklidagi konussimon quvur ipi, ikkinchisi esa dyuymiga 10 tishli gumbazsimon yumaloq taglikli V shaklidagi konussimon quvur ipi.
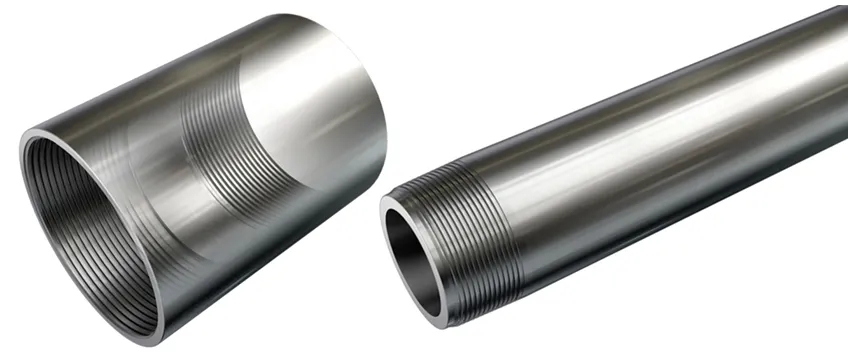
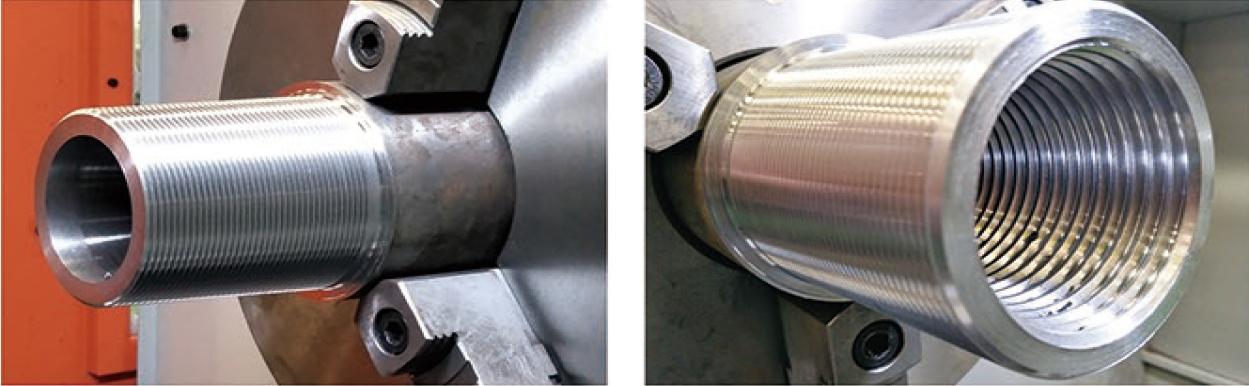
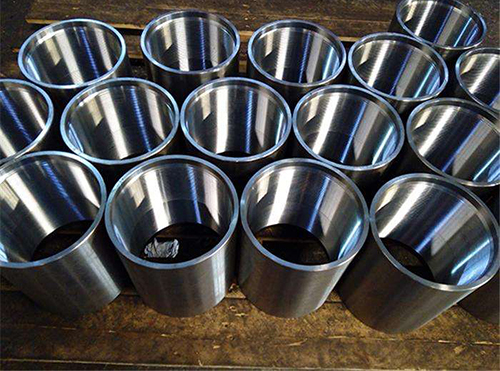
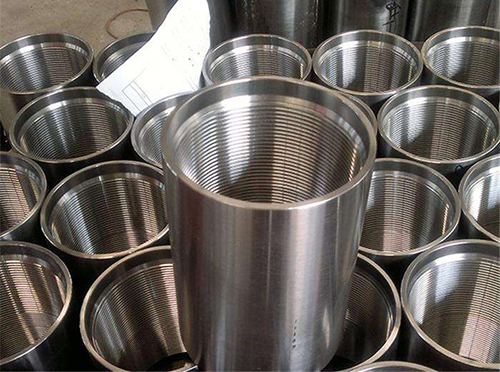
Ip - bu silindr yoki konus yuzasida spiral chiziq bo'ylab hosil bo'lgan belgilangan tish profiliga ega uzluksiz chiqib turgan qism. Iplarni ishlov berishning ko'plab usullari mavjud va rezbalash odatda umumiy ishlov berishda qo'llaniladi. Qachonishlov berish iplarigorizontal torna stanogida ish qismi va asbob o'rtasidagi harakatlanish munosabati ta'minlanishi kerak. Haqiqiy holatdaipni burish, turli sabablarga ko'ra, mil va asbob o'rtasidagi harakat ma'lum bir bog'lanishda muammolarga olib keladi, bu esa ipni burish paytida nosozliklarga olib keladi va normal ishlab chiqarishga ta'sir qiladi. Bu vaqtda u o'z vaqtida hal qilinishi kerak.
Katta pürüzlülük muammosini qanday hal qilish mumkin, quyida ba'zi tajribali quvur ipli torna operatorlarining takliflari keltirilgan:
1. Yuqori tezlikdagi po'latdan yasalgan burama asbob bilan burama qilishda, burama tezligini kamaytirish va burama moyini qo'shish kerak.
2. Arborning ko'ndalang kesim maydonini oshiring va cho'zish uzunligini kamaytiring (chunki arbor yetarlicha qattiq emas, kesish paytida tebranishga moyil)
3. Burilish asbobining uzunlamasına old burchagini kamaytiring va o'rta slayd plastinkasining vintli gaykasi oralig'ini sozlang (burilish asbobining uzunlamasına old burchagi juda katta va o'rta slayd vintli gaykasi oralig'i juda katta, bu esa asbobning ishdan chiqishiga olib keladi).
4. Yuqori tezlikda ipni burish paytida, oxirgi kesmaning burilish qalinligi odatda 0,1 mm dan katta bo'ladi va chiplar o'q yo'nalishiga perpendikulyar ravishda chiqariladi (qachonyuqori tezlikda ipni burish, burilish qalinligi juda kichik yoki chiplar qiyshiq yo'nalishda chiqariladi, ipning yon tomonlarini tortish oson).
5. Yuqori sifatli tegirmon moyi yoki haddan tashqari bosim agentini o'z ichiga olgan torna tokarlik moyidan foydalanish kerakipni qayta ishlashish qismini torna dastgohi orqali o'tkazing. Maxsus metallni qayta ishlash moyidan foydalanish past aniqlik va past samaradorlik muammosini qoplashi mumkin.
Nashr vaqti: 2021-yil 21-sentabr